मेटल सांचों में ढालना
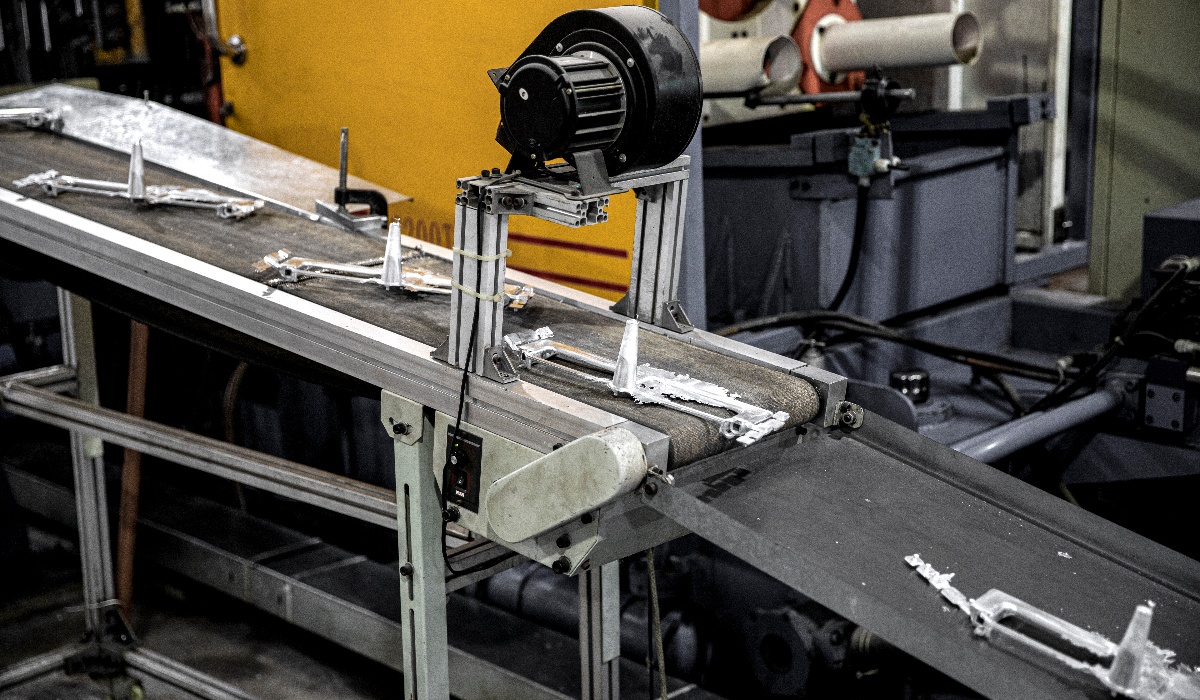
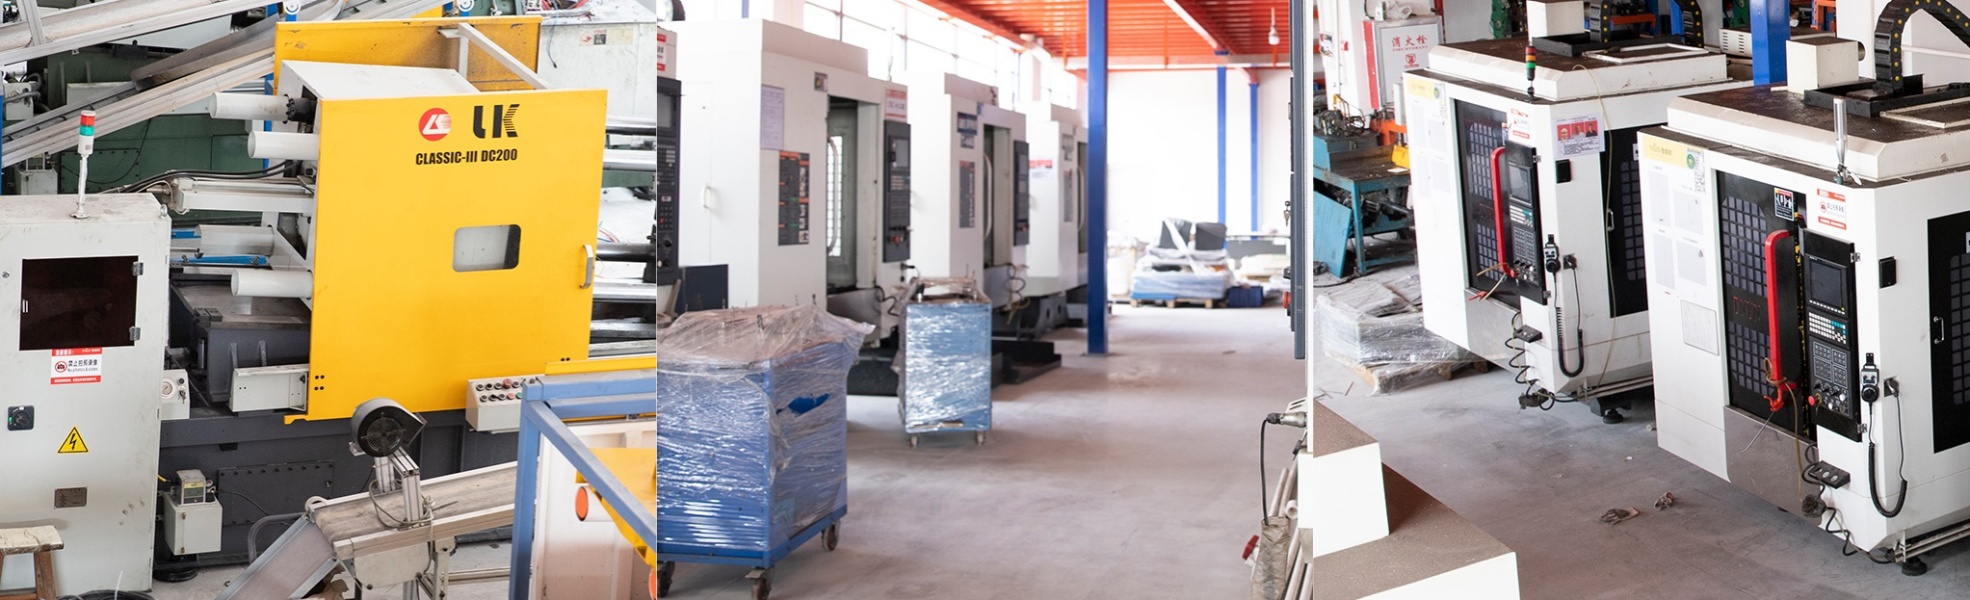
डाई कास्टिंग प्रक्रिया में पिघली हुई धातु को उच्च दबाव में सांचे में दबाकर दरवाजे के हार्डवेयर पार्ट्स के विभिन्न जटिल आकार बनाए जाते हैं। धातु को ठंडा होने और जमने से बचाने के लिए इस प्रक्रिया को बहुत कम समय में पूरा करना आवश्यक होता है। सांचे में धातु डालने के बाद, उसे ठंडा और जमने दिया जाता है। यह शीतलन प्रक्रिया आमतौर पर कुछ सेकंड से लेकर कुछ मिनटों में पूरी हो जाती है, जो पार्ट के आकार और आकृति पर निर्भर करती है। ठंडा होने के बाद, पार्ट को सांचे से निकाल लिया जाता है और बाद में उस पर आगे की प्रक्रिया की जाती है।
मशीनिंग
निकाले गए ब्लैंक और डाई कास्टिंग को आमतौर पर कुछ पोस्ट-प्रोसेसिंग प्रक्रियाओं की आवश्यकता होती है, जैसे कि डिबरिंग, सरफेस ट्रीटमेंट, मशीनिंग (ड्रिलिंग, टैपिंग), आदि। ये प्रक्रियाएं डिजाइन आवश्यकताओं को पूरा करने के लिए पुर्जों की सतह की गुणवत्ता और आयामी सटीकता में सुधार कर सकती हैं।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल)
सीएनसी प्रक्रिया में मशीन टूल्स की गति और संचालन को नियंत्रित करने के लिए कंप्यूटर प्रोग्राम का उपयोग किया जाता है, और यह दरवाजे के हार्डवेयर पार्ट्स के लिए विभिन्न कटिंग, मिलिंग, टर्निंग, ड्रिलिंग और अन्य प्रसंस्करण कार्यों को कुशलतापूर्वक और सटीकता से पूरा कर सकती है।
सीएनसी मशीन टूल्स बिना मानवीय हस्तक्षेप के लगातार चल सकते हैं, जिससे उत्पादन क्षमता में काफी सुधार होता है। जटिल पुर्जों के प्रसंस्करण का समय काफी कम हो जाता है और उत्पादन चक्र में उल्लेखनीय कमी आती है।
प्रोग्राम और टूल्स को बदलकर, सीएनसी मशीन टूल्स विभिन्न पुर्जों की प्रसंस्करण आवश्यकताओं के अनुसार तेजी से अनुकूलित हो सकते हैं। यह लचीलापन सीएनसी प्रक्रिया को छोटे बैचों में, ग्राहक की आवश्यकताओं के अनुरूप उत्पादन मॉडल के लिए उपयुक्त बनाता है।
चमकाने
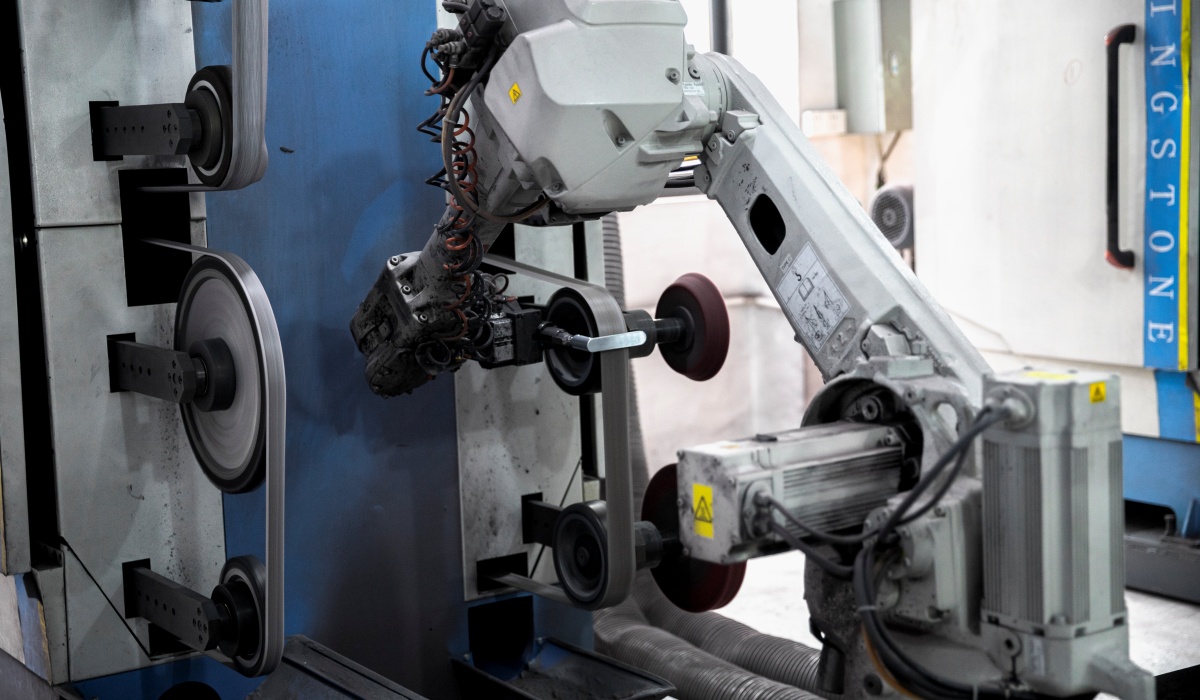
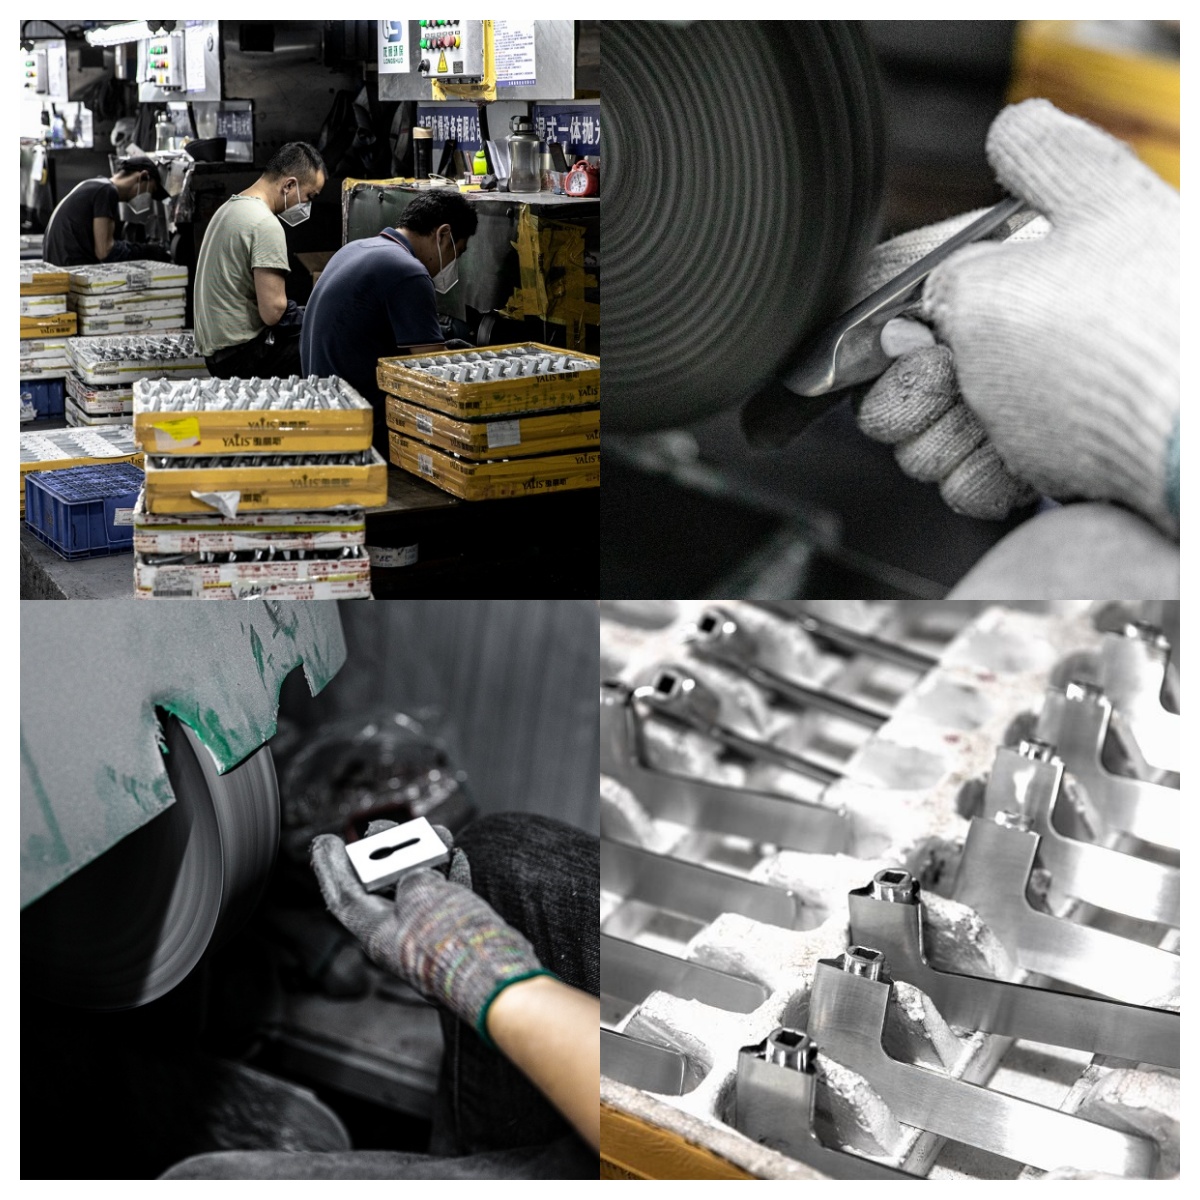
पॉलिशिंग हमेशा महत्वपूर्ण होती है। हमारे पास लगभग 15 अनुभवी कर्मचारियों वाला अपना पॉलिशिंग प्लांट है। सबसे पहले, हम खुरदुरे (बड़े अपघर्षक कणों वाले) अपघर्षक बेल्ट का उपयोग करके "फ्लैश" और "गेट मार्क्स" को पॉलिश करते हैं। दूसरे, हम महीन (छोटे अपघर्षक कणों वाले) अपघर्षक बेल्ट का उपयोग करके आकृतियों को पॉलिश करते हैं। अंत में, हम चमकदार सतह को पॉलिश करने के लिए कॉटन व्हील का उपयोग करते हैं। इस तरह, इलेक्ट्रोप्लेटिंग में हवा के बुलबुले और लहरें नहीं रहेंगी।
सतह उपचार प्रक्रिया: इलेक्ट्रोप्लेटिंग/स्प्रे पेंट/एनोडाइजेशन
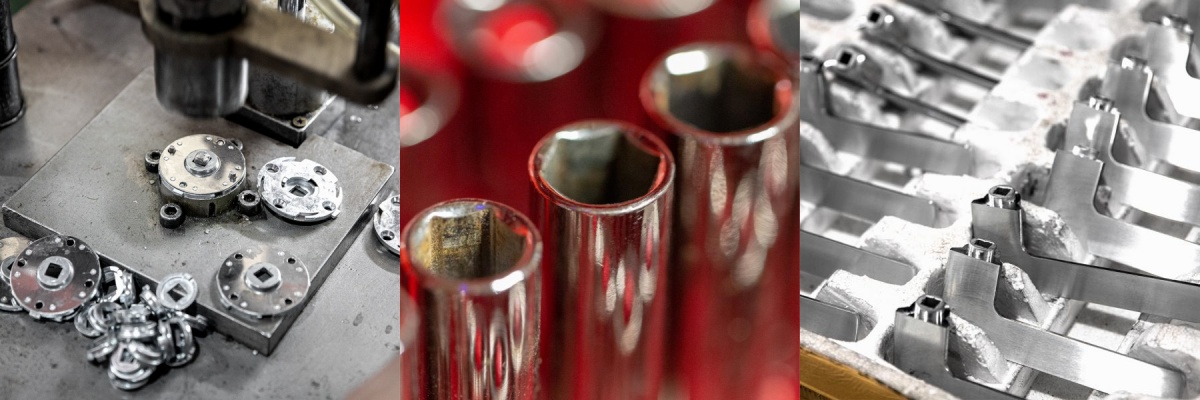
हार्डवेयर उत्पाद की सतह पर मौजूद अशुद्धियों को दूर करने के बाद, अब रंग चढ़ाने का समय आता है। इस प्रक्रिया को "इलेक्ट्रोप्लेटिंग" कहा जाता है और इस प्रक्रिया से गुजरे उत्पाद को इलेक्ट्रोप्लेटेड पार्ट्स कहते हैं।
विधानसभा
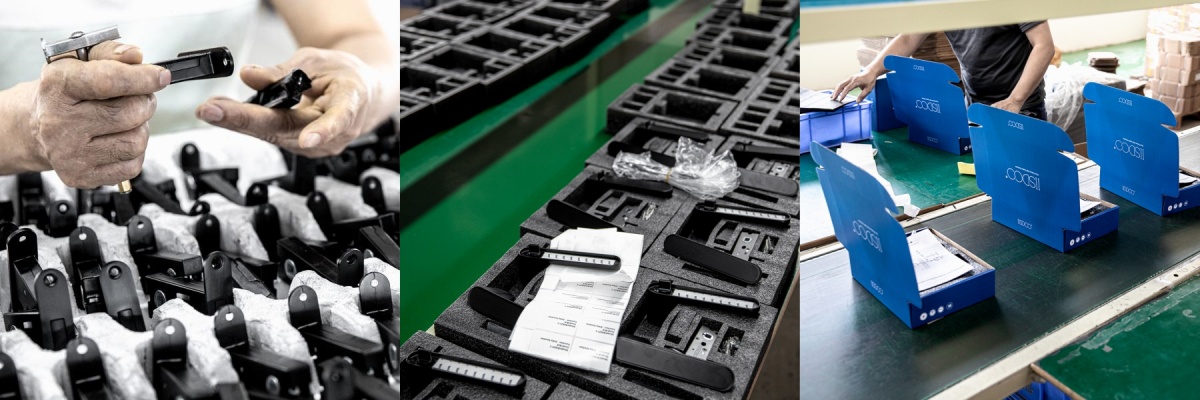
हैंडल और बेस का संयोजन: हैंडल और बेस को स्क्रू या बकल की सहायता से जोड़ें और सुनिश्चित करें कि प्रत्येक भाग के बीच का जुड़ाव मजबूत हो और ढीला न हो।
कार्यात्मक परीक्षण: असेंबली के बाद, दरवाजे के हैंडल पर एक कार्यात्मक परीक्षण करें ताकि यह सुनिश्चित हो सके कि रोटेशन, स्विच और अन्य संचालन सुचारू रूप से हो रहे हैं और कोई रुकावट नहीं है।